时间:2026-09-26 访问量:451
在工业设计与产品开发流程中,手板模型是验证外观、结构与功能的关键环节。当零件数量超过一个,如何将它们可靠地组合成一个完整的手板,就涉及到一个核心工艺选择:是用胶水粘、用螺丝锁,还是采用更接近真实产品的组装方式?作为从业多年的技术顾问,我经常遇到客户问:“CNC手板模型零件组装到底好不好?和一体化加工比有什么优劣?”这篇文章就围绕这个问题,从原理、优势、局限到决策流程,帮你一次性理清。
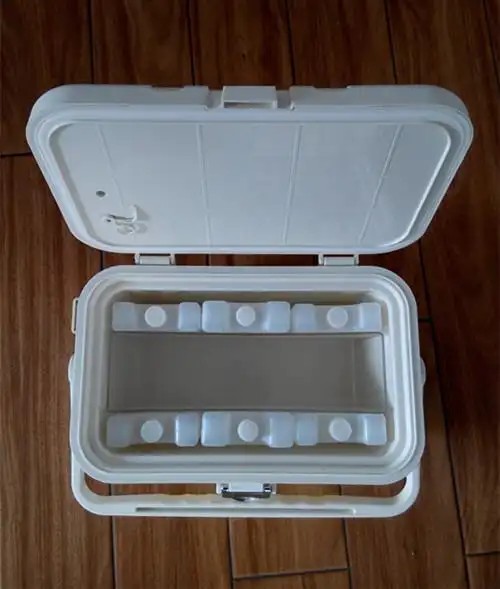
在讨论优劣之前,需要明确“零件组装”在手板行业中有两层含义:
1. 分件加工后组装:由于零件结构复杂(如内部倒扣、深腔、异形流道),无法用一块材料一次CNC加工出来,于是将模型拆分成多个独立零件分别加工,再通过粘接、螺丝、卡扣、磁吸等方式组合成完整手板。
2. 模拟真实装配关系的组装:即使某个零件可以整体加工,但为了验证真实产品的装配公差、干涉情况、拆装手感,仍然刻意按最终产品的分件方式加工并组装。
多数客户咨询的“CNC手板零件组装”指的是第一种——因为加工可行性而不得不拆分,或为了降低成本、提高效率而主动拆分。理解这一点,后面的优劣势分析才有意义。
1. 突破CNC加工的结构限制
CNC是减材制造,刀具从上方或侧方切入,遇到内部侧凹、封闭空腔、交叉孔道时就无能为力。通过拆分零件,可以把复杂内部结构暴露出来分别加工,再组装还原。比如一个内部有螺旋水路的散热器手板,整体加工几乎不可能,但拆成上下两半分别铣出半圆槽,再粘合,就能实现功能验证。
2. 显著降低加工成本与周期
复杂整体件往往需要五轴联动、多次装夹、定制长刀具,费用成倍增加。拆成几个简单零件后,三轴机床就能搞定,装夹次数少,编程简单,材料浪费也少。对于小批量、多品种的手板订单,分件组装通常能节省30%~50%的成本,交期也能缩短2~4天。
3. 便于局部更换与修改
产品开发中经常出现“某个细节要改、其他地方不动”的情况。如果是一体化手板,修改意味着重新加工整个零件。而分件组装的手板,只需重做需要改的那一个零件,其余继续使用,大幅节省迭代费用和时间。
4. 更真实地模拟最终产品装配
对于需要验证螺丝柱强度、卡扣弹性、超声线焊接效果的手板,分件组装本身就是测试过程。你可以提前发现装配干涉、间隙过大、卡扣断裂等问题,避免开模后才发现。
5. 支持多种材料混合与表面处理
不同零件可能需要不同材料(如透明件用PC、结构件用ABS、耐磨件用POM),或者不同表面处理(一个零件喷橡胶漆、另一个电镀)。分件加工再组装,可以灵活匹配,一体化加工则很难做到。
1. 接缝处强度与密封性下降
粘接或螺丝连接的接缝,其强度通常低于母材。如果手板需要承受高扭矩、高冲击或内部高压,接缝可能先失效。密封性方面,胶水接缝很难做到绝对不漏气、不漏水,对于气密性测试要求高的产品(如防水壳体),分件组装风险较大。
2. 外观面容易留下痕迹
胶水溢出、接缝错位、螺丝头外露都会破坏外观。即使后期打磨喷漆,接缝处也可能出现凹陷或色差。对于外观要求极高的展示手板(如车模、消费电子外壳),分件组装往往不如一体化加工美观。
3. 累积公差影响装配精度
每个零件单独加工都有公差,组装时公差会累积。如果配合面多、装配链长,最终尺寸可能超出设计范围。例如一个多节伸缩结构,每节误差0.05mm,五节后可能达到0.25mm,导致卡滞或晃动。
4. 增加人工与后处理成本
分件越多,需要的粘接、打磨、对位、固化时间越长。如果订单量稍大,人工成本可能抵消掉加工节省的费用。而且粘接质量依赖工人经验,一致性不如CNC加工稳定。
5. 并非所有材料都适合粘接
PP、PE、POM、尼龙等低表面能材料,普通胶水很难粘牢,需要火焰处理或专用底涂,增加了工艺复杂度。而PEEK、PTFE等高性能材料,粘接剂选择更少,往往只能靠机械连接。
我建议按以下流程做决策:
第一步:分析零件结构与功能要求
- 是否有内部倒扣、封闭空腔、交叉孔?有 → 必须拆分。
- 是否需要承受高应力、高密封?是 → 优先整体加工或焊接。
- 是否外观面要求镜面、无接缝?是 → 优先整体加工。
第二步:评估成本与交期敏感度
- 预算紧张、交期短 → 分件组装更划算。
- 预算充足、追求极致外观 → 一体化 CNC 更优。
第三步:确认材料与连接方式
- ABS、PC、PMMA、金属 → 粘接或螺丝都可行。
- PP、PE、POM、尼龙 → 尽量设计卡扣或热熔,少用胶水。
第四步:打样验证
先做1~2套分件组装手板,实际装配、测试、摔打、密封检查。如果接缝开裂或外观不达标,再考虑改回整体方案。
第五步:与手板厂技术沟通
把3D图纸发给有经验的CNC手板厂,请他们评估拆分方案、连接方式、公差分配。好的供应商会主动告诉你哪些地方不该拆、哪些接缝需要加定位柱或加强筋。
CNC手板模型零件组装是一种“以设计换加工、以组装换成本”的实用策略。它的优势在于突破加工限制、降低成本、便于迭代、模拟真实装配;局限在于接缝强度、外观、累积公差和人工成本。对于结构复杂、预算有限、需要快速验证装配的产品,它是首选;对于外观优先、密封要求高、批量极小的展示手板,一体化加工更稳妥。最终决策请回到三个问题:这个手板要验证什么?能接受多高的成本?对外观和强度底线在哪里? 把答案写下来,再对照上面的流程,你就能做出不后悔的选择。
上一篇:武汉cnc加工手板在线咨询
下一篇:手板CNC打样

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。