时间:2026-09-16 访问量:552
在东莞,制造业的配套体系向来以“品类全、响应快、分层清晰”著称。如果你正在寻找包胶手板厂,大概率已经接触过“包胶”这个概念——它通常指在硬质塑胶或金属骨架上,二次注塑一层软胶(如TPE、TPU、硅胶等),以实现防滑、密封、缓冲、手感优化或双色外观等目的。手板阶段的包胶,比量产注塑更考验工厂的“小批量、多变化、高精度”能力。东莞能承接这类业务的厂商不少,但真正能把包胶手板做稳、做准、做快的,需要从设备、工艺、材料、工程配合几个维度去筛选。
东莞的包胶手板产能主要集中在长安、虎门、厚街、大岭山、寮步、塘厦等镇街。按业务模式,大致可分三类:
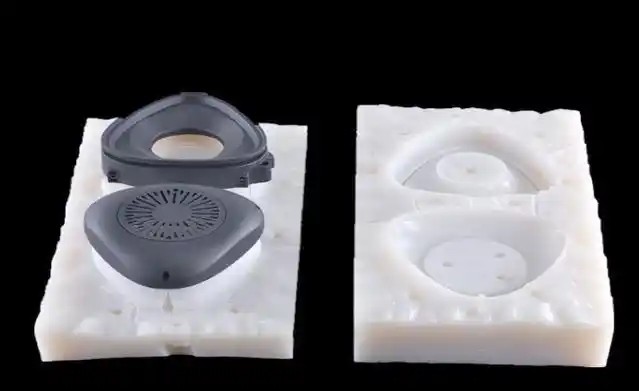
第一类是“纯手板厂”,以CNC加工、真空复模、小批量注塑为主,包胶是其延伸服务。这类厂通常先做硬胶骨架,再用手板注塑机或简易包胶模完成软胶包覆。优势是打样速度快、沟通直接、适合结构验证阶段;局限在于包胶设备吨位偏小,对复杂双色包胶或高精度软硬结合件的稳定性不如专业注塑厂。
第二类是“模具+注塑”型工厂,主业是量产模具,同时接包胶手板。它们有真正的双色注塑机、包胶专用模架和成熟的工艺参数库。优势是包胶结合力、溢胶控制、外观面处理更接近量产状态;局限是起订量和工程费较高,单纯做一两套手板时,排期可能让位于量产订单。
第三类是“垂直领域包胶厂”,专注消费电子、医疗、汽车配件、电动工具等某一类产品。比如做电子烟包胶手板、硅胶手表带包胶、工具手柄包胶的厂,工艺针对性极强。优势是材料库匹配度高、常见缺陷有现成对策;局限是跨领域适配能力弱,如果你的产品结构差异大,可能需要较长的试错周期。
很多客户会问:包胶能不能等量产再做?从工程角度看,手板阶段做包胶有四个不可替代的价值。
第一,验证软硬结合的结构可靠性。包胶件最常见的失效是分层、脱落、撕裂。手板阶段可以通过拉拔测试、弯折测试、高低温循环,提前发现骨架表面处理、胶料选择、包胶厚度是否合理。如果等量产模具开好再改,成本可能是手板阶段的几十倍。
第二,确认手感与外观。软胶的硬度(邵氏A/C)、表面纹理(晒纹、火花纹、镜面)、颜色匹配,直接影响用户感知。手板包胶可以快速做多组硬度、多组纹理对比,让产品经理和设计师在实物上做决策,而不是对着色卡和参数表想象。
第三,验证装配关系。包胶层会增加局部尺寸,可能影响与其它零件的间隙、卡扣力度、密封效果。手板包胶件可以实配、实装,提前暴露干涉问题。
第四,缩短量产爬坡周期。如果手板阶段已经跑通包胶工艺参数,量产时模具设计、注塑窗口、材料干燥条件都有据可依,试模次数会明显减少。
说优势容易,但作为技术顾问,必须把局限性讲清楚,否则决策会偏。
手板包胶不等于量产包胶。手板常用简易模、铝模、树脂模,冷却效率和压力传递与量产钢模差异大。手板件结合力合格,不代表量产模一定合格;反之亦然。尤其是包胶TPE对尼龙、PBT等硬胶的粘接,手板阶段可能需要涂胶水或做特殊表面处理,而量产可能靠模内温度实现自粘,两者工艺路径不同。
其次,小厂与大厂的“包胶能力”差距很大。有些厂宣称能做包胶,实际是用双面胶或灌胶冒充,真实结合力很差。判断方法很简单:要求看包胶截面显微图、做90度剥离测试、问清是“机械互锁”还是“化学粘接”。如果对方只谈外观不谈结合力数据,要谨慎。
第三,材料选择受限于工厂库存。东莞多数手板厂常备的软胶是TPE、TPU、TPR,硅胶和氟橡胶相对少。如果你需要包胶硅胶(如医疗级、耐高温),可选工厂会大幅减少,交期和价格都会上浮。
第四,复杂双色包胶手板成本高。双色注塑机的手板费用通常是单色包胶的2-4倍,而且需要专门的双色模架。如果产品只是小批量验证,有时用“先做硬胶件,再二次包胶”的分步法更经济,但分步法的包胶结合力通常弱于双色一次成型。
给你一套可落地的筛选流程,按顺序做,基本不会踩大坑。
第一步,明确需求边界。写清楚:硬胶材料、软胶材料、包胶区域、结合力要求、外观面等级、预计数量、交期。不要只发一张3D图就问“能不能做”,信息越全,工厂报价和工艺建议越准。
第二步,初筛3-5家。优先选有独立包胶注塑机(不是只用CNC雕刻软胶)的厂,优先选能提供材料物性表和过往包胶案例的厂,优先选愿意先做DFM分析再报价的厂。
第三步,打样前做工艺确认。问四个问题:包胶前硬胶件是否做表面处理?软胶是否需干燥?模具温度如何控制?结合力如何检测?如果对方回答模糊,建议换一家。
第四步,首样评估。不要只看外观。做三件事:用刀片撬包胶边缘看是否轻易分离;做弯折测试看是否开裂;用拉力计做90度剥离,记录数值。同时对比手板与量产预期,判断工艺路线是否一致。
第五步,小批量验证。如果手板通过,建议下一小批量(50-200件)继续在同一家做,观察批次一致性。包胶手板最怕“首样完美,批批不同”,小批量能暴露模具磨损、材料批次差异、环境温湿度影响。
如果你追求快速验证、预算有限、结构相对简单,优先选长安或虎门的中小型手板厂,用CNC骨架+简易包胶模,交期通常3-7天。如果你追求接近量产的结合力和外观,优先选有双色注塑能力的模具厂,虽然费用高,但数据更可信。如果你做的是医疗、汽车、电子烟等强监管领域,优先选垂直领域包胶厂,材料合规性和工艺稳定性更有保障。
标准流程可以总结为:需求定义 → 工厂初筛 → DFM与工艺确认 → 首样打样 → 结合力与外观测试 → 小批量验证 → 量产转移。每一步都保留书面记录和测试数据,不要只靠口头承诺。包胶手板不是“做出来就行”,而是“做出来能验证、能复现、能转移”。在东莞,供应链足够丰富,你缺的不是选择,而是一套筛选标准。把上面这套流程走一遍,基本能找到匹配你项目阶段的包胶手板合作伙伴。
上一篇:云浮cnc手板模型厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。